力控自适应技术 打磨抛光领域的敏捷响应革新
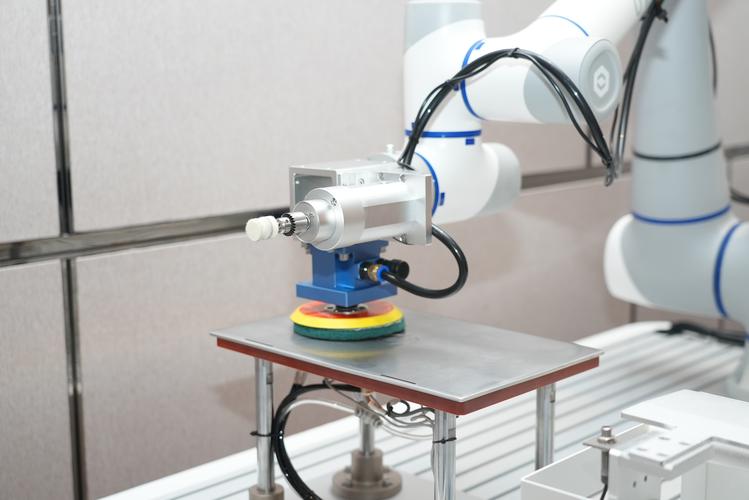
在精密制造领域,打磨抛光作为决定工件表面质量的关键工序,长期以来高度依赖操作者的经验与手感。随着产品形态日益复杂、材料体系不断丰富,传统刚性控制方式在面对曲面、薄壁、异形工件时显得力不从心。沐博捷科技推出的力控自适应技术,为这一难题提供了敏捷响应外部环境变化的系统性解法。
一、传统打磨抛光的核心痛点
传统打磨设备多采用位置控制或固定压力控制,无法感知工件表面的实时变化。当工件存在铸造公差、装夹偏差或热变形时,磨具与工件之间的接触力会剧烈波动,导致过磨(损伤基材)或欠磨(表面质量不达标)。尤其在机器人打磨场景中,机械臂的绝对定位精度和工件一致性难以保证,固定轨迹加工极易造成废品率攀升。
二、力控自适应技术的工作原理
力控自适应技术的核心在于“感知—决策—执行”的闭环。系统通过高精度力传感器实时采集磨具与工件之间的接触力信号,以毫秒级频率将数据反馈至控制器。控制器内置的自适应算法根据预设的目标力值,动态调整执行机构的输出位置或压力,使实际接触力始终维持在工艺窗口内。
这一过程可类比为经验丰富的工匠:手部感知到磨削阻力的变化,大脑即时判断并调整施力大小。沐博捷科技将该“手感”数字化、高频化,使设备能够在工件曲率突变、余量不均或装夹偏移时自动补偿,无需人工干预。
三、敏捷响应外部环境变化的三大能力
- 几何适应性:面对自由曲面、焊缝余高、铸件毛刺等形状不确定性,力控系统通过主动柔顺控制,使磨具“贴合”工件轮廓,保持恒力切削。当遇到凸起时自动退让,遇到凹陷时自动跟进,避免刚性碰撞造成的刀具损坏或工件报废。
- 材料适应性:不同材料(铝合金、不锈钢、复合材料、陶瓷等)对磨削力的敏感度差异显著。力控自适应技术可根据材料特性预设力值上限,在接触瞬间快速识别刚度变化,防止薄壁件变形或软质材料划伤。
- 工艺鲁棒性:在长时间连续加工中,磨具磨损、温度漂移等因素会改变切削状态。系统通过力信号趋势分析,自动补偿磨具磨损带来的力衰减,保持去除量的一致性,显著降低对操作者经验的依赖。
四、沐博捷科技的技术实现特点
沐博捷科技在力控自适应系统中融合了高频力传感、前馈补偿与自适应阻抗控制算法。硬件层面采用一体化力控执行器,响应带宽可覆盖打磨抛光的典型激励频率;软件层面提供工艺参数自整定功能,用户仅需设定目标力与允许偏差区间,系统即可在试加工中自动辨识工件刚度与磨具特性,生成适配的控制参数。
系统支持与主流工业机器人及数控平台的无缝集成,在不改变原有产线架构的前提下实现力控升级,降低了中小制造企业的导入门槛。
五、应用价值与前景
在实际生产中,力控自适应技术可将打磨抛光的良品率提升至稳定水平,同时缩短换型调试时间。对于多品种、小批量的柔性制造场景,其敏捷响应能力尤为关键——同一套程序可在不同工件间快速切换,无需为每种工件单独编写轨迹补偿代码。
随着力控传感精度与控制算法进一步演进,打磨抛光将从事后检测向过程自优化演进。沐博捷科技将持续深耕力控自适应技术,推动精密加工从“经验驱动”迈向“感知驱动”,为智能制造提供更敏捷、更可靠的表面处理方案。
如若转载,请注明出处:http://www.asbtxn.com/product/30.html
更新时间:2026-10-26 00:20:23